
Transistores de alta mobilidade eletrônica (HEMM) baseados em fosfeto de índio (InP) são amplamente usados em aplicações exigentes de alta frequência, especialmente onde baixo ruído e alto desempenho no transporte de elétrons são essenciais. Eles são especialmente relevantes para amplificadores criogênicos de baixo ruído (LNAs) para radioastronomia, leitura de computação quântica e sistemas de ondas milimétricas e submilimétricas.
O desempenho de um HEMT InP depende não apenas do comprimento da porta, resistência de contato e processamento do dispositivo, mas também da estrutura epitaxial subjacente. O canal InGaAs, a barreira InAlAs, a camada espaçadora e o perfil de dopagem determinam coletivamente o gás eletrônico bidimensional (2DEG), influenciando a mobilidade dos portadores, tensão limiar, desempenho de ruído e compatibilidade de fabricação.
Para desenvolvedores de dispositivos, otimizar a epitaxia InP HEMT requer balanceamento do transporte de elétrons, controle eletrostático e integração de processos. Este artigo examina duas considerações importantes: engenharia de camada espaçadora para desempenho criogênico de baixo ruído e estabilidade da camada de capa durante a fabricação do dispositivo.
1. Estruturas Epitaxiais InP HEMT
As pastilhas epitaxiais InP HEMT comumente empregam um canal InGaAs e uma barreira InAlAs cultivadas sobre um substrato InP semi-isolante. A heteroestrutura adaptada em rede suporta o transporte de elétrons de alta mobilidade, enquanto o perfil de dopagem e o design do espaçador ajudam a controlar a transferência de elétrons e a formação de 2DEG.
Dependendo dos requisitos do dispositivo, a pilha epitaxial pode incluir uma camada de capa InGaAs, uma camada de parada de gravação InP, uma barreira InAlAs, uma camada espaçadora, um canal InGaAs e um buffer InAlAs.
Duas estruturas representativas estão descritas abaixo. Espessuras exatas e concentrações de doping dependem da arquitetura do dispositivo pretendida e devem ser estabelecidas por meio de projetos específicos para cada projeto.
1.1 InGaAs/InAlAs/InP HEMT dopado com Delta
Uma estrutura dopada por delta utiliza um plano de dopagem fino e altamente localizado para fornecer elétrons ao canal. Um espaçador não dopado separa os dopantes do poço quântico InGaAs, ajudando a reduzir o espalhamento por impurezas ionizadas enquanto mantém uma alta concentração de portadores.
| Camada Epi-Capa | Material | Espessura | Dopante |
|---|---|---|---|
| Cap | InGaAs | * | * |
| Parada de gravação | InP | * | * |
| Barreira | InAlAs | * | * |
| Doping planar | * | * | |
| Espaçador | InAlAs | 5nm | * |
| Canal | InGaAs | * | * |
| Buffer | InAlAs | * | * |
| Substrato | SI-InP |
A concentração de dopagem delta e a espessura do espaçador devem ser otimizadas em conjunto. A proximidade excessivamente próxima entre os dopantes e o canal pode aumentar a dispersão de impurezas, enquanto um espaçador excessivamente grosso pode alterar a transferência de elétrons e as características eletrostáticas do dispositivo.
1.2 InGaAs/InAlAs/InP HEMT para aplicações de baixo ruído
InP HEMTs de baixo ruído utilizam uma heteroestrutura semelhante, com a sequência de camadas e o perfil de doping ajustados à temperatura operacional alvo, faixa de frequência e requisitos de ruído. Uma estrutura representativa como:
| Camada Epi-Capa | Material | Espessura | Dopante |
|---|---|---|---|
| Cap | InGaAs | 20nm | * |
| Parada de gravação | InP | * | * |
| Barreira | InAlAs | * | * |
| Espaçador | InAlAs | * | * |
| Canal | InGaAs | * | * |
| Buffer | InAlAs | * | * |
| Substrato | SI-InP |
Para LNAs criogênicos, o design epitaxial deve levar em conta mobilidade de portadores em baixa temperatura, tensão de limiar, controle de porta e ruído intrínseco do canal. Para dispositivos de ondas milimétricas, as compensações relevantes também podem incluir densidade de portadoras, resistência de acesso, capacitância parasita e ganho em alta frequência.
O PWG pode discutir requisitos personalizados de crescimento epitaxial baseados em InP, de acordo com a sequência da camada alvo, espessuras, perfis de doping e especificações do substrato.
2. Espessura da camada de espaçadores e desempenho criogênico de ruído
Em um HEMT típico de InP, elétrons fornecidos por uma camada dopada com delta de Si transferem para o poço quântico de InGaAs, formando um 2DEG próximo à heterointerface InAlAs/InGaAs. A região InAlAs não dopada entre o plano dopante e o canal é conhecida como camada espaçadora.
Espessura do espaçador, comumente denotada como dSP, influencia o equilíbrio entre concentração de portadores, mobilidade e controle eletrostático. Um espaçador mais fino coloca os dopantes ionizados mais próximos do canal, potencialmente aumentando a dispersão de impurezas. Aumentar a espessura do espaçador pode melhorar a mobilidade, mas o valor ótimo depende da heteroestrutura completa e das condições de operação do dispositivo.
2.1 Influência na Mobilidade e Características de Corrente Contínua
Li et al. (2022) investigaram HEMTs InP com espessuras de espaçadores de 1, 3, 5 e 7 nm. As concentrações de doping delta foram calibradas para manter uma concentração de elétrons na superfície de aproximadamente 2,5 × 1012cm−2.
Em baixa temperatura, a mobilidade Hall relatada aumentou de aproximadamente 17.000 cm²/V·s para o espaçador de 1 nm para 53.000 cm²/V·s para o espaçador de 5 nm, com melhorias adicionais aproximando-se da saturação em 7 nm.
Os resultados indicam que um espaçador muito fino pode aumentar o espalhamento de impurezas e limitar o transporte de elétrons. No entanto, maximizar a mobilidade sozinho não necessariamente produz o melhor desempenho geral do dispositivo.
Com 5 K, o dispositivo espaçador de 1 nm mostrava capacidade reduzida de condução de corrente. O dispositivo espaçador de 5 nm alcançou um swing sublimiar de aproximadamente 12 mV/dec e uma tensão limiar de 0,1 V, demonstrando controle favorável do portão sob as condições de teste relatadas.
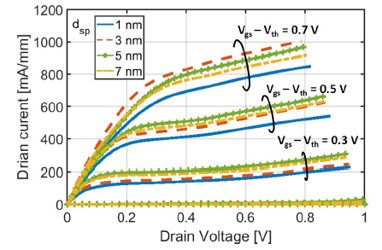
Fig. 1 — Características de saída dos HEMTs InP com diferentes espessuras de camada de espaçador
2.2 Espessura do espaçador e ruído em baixas temperaturas
Para avaliar o impacto prático sobre o ruído, os pesquisadores integraram HEMTs com diferentes espessuras de espaçadores em LNAs de três estágios operando acima de 4–8 GHz e mediram suas temperaturas de ruído em 5 K.
As temperaturas médias de ruído do LNA medidas foram:
| Espessura do espaçador | Temperatura média de ruído do LNA |
|---|---|
| 1 nm | 1,9 K |
| 3 nm | 1,7 K |
| 5 milhas náuticas | 1,4 K |
| 7 milhas náuticas | 1,6 K |
Entre as estruturas testadas, o espaçador de 5 nm entregou a menor temperatura média de ruído. A temperatura extraída do ruído do dreno também atingiu seu mínimo para essa estrutura, indicando menor ruído intrínseco do canal sob as condições operacionais investigadas.
Esses resultados demonstram que a otimização por camada de espaçador pode influenciar diretamente o desempenho do ruído em baixa temperatura dos HEMTs InP. Eles também mostram por que o projeto epitaxial deve ser avaliado em função dos requisitos operacionais em nível de dispositivo, e não apenas da mobilidade do portador.
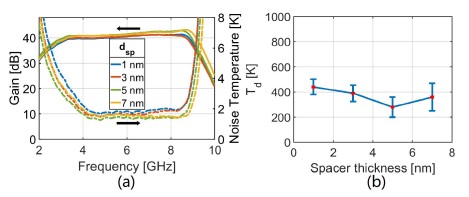
Fig. 2 — Ganho e temperatura de ruído de LNAs criogênicos incorporando HEMTs InP com diferentes espessuras de espaçadores, incluindo a temperatura extraída do ruído do dreno
2.3 Transferência no espaço real e a espessura ótima do espaçador
Um mecanismo discutido por Li et al. é a transferência no espaço real (RST), na qual elétrons energéticos do canal cruzam a barreira de potencial e entram na camada da barreira. Esse processo pode introduzir ruído adicional e reduzir a eficiência do transporte do canal pretendido.
No estudo relatado, dispositivos com espaçadores de 1 e 3 nm apresentaram resistência diferencial negativa sob alta tensão de gate, enquanto os dispositivos de 5 e 7 nm não apresentaram o mesmo comportamento nas condições testadas.
Os pesquisadores também descobriram que a estrutura do espaçador de 5 nm tinha a menor tensão de sobrepropagação na porta no polarizador ótimo de ruído. Isso era consistente com a redução da transferência em espaço real e a menor temperatura de ruído medida.
Os achados destacam a interação entre espessura do espaçador, tensão limiar, transporte do portador e geração de ruído. Para HEMTs InP criogênicos, o espaçador ótimo é, portanto, um parâmetro de projeto específico do dispositivo, e não um valor fixo aplicável a toda estrutura epitaxial.
3. Estabilidade da camada de capacitão e resistência de contato no processamento InP HEMT
O desempenho elétrico é apenas uma parte do sucesso da epitaxia InP HEMT. A camada de capa também deve permanecer compatível com a metalização subsequente, remoção de resistências e outras etapas de fabricação.
Saranovac et al. (2019) investigaram a gravação eletroquímica na fabricação de InP HEMT e relataram que a contaminação por umidade durante a decolagem metálica pode danificar estruturas de capas altamente dopadas baseadas em GaInAs/InGaAs, dependendo do sistema de materiais e das condições de processamento.
Esse tipo de dano pode reduzir a área de contato efetiva e aumentar a resistência de contato ôhmico, minando os benefícios elétricos de uma estrutura epitaxial bem projetada.
3.1 Gravação relacionada à umidade durante a decolagem de metal
Nos experimentos relatados, a resistência ao contato aumentou com o aumento do teor de água no solvente de levantamento N-metil-2-pirrolidona (NMP) e com tempos de exposição mais longos.
Observações de SEB em seção transversal e superfície revelaram gravação lateral sob as bordas metálicas, criando vazios na camada de cobertura e reduzindo a área de contato efetiva.
Esses resultados indicam que a integridade da camada de capacitor pode ser afetada pelas interações entre o semicondutor, o metal e o ambiente de processamento. O controle de umidade e as condições de decolagem, portanto, merecem atenção ao desenvolver processos confiáveis de fabricação de InP HEMT.
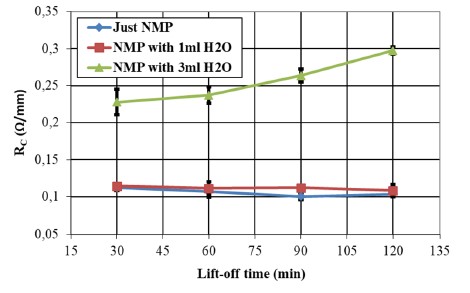
Fig. 3 — Tendência de variação da resistência de contato sob diferentes conteúdos de água e tempos de decolagem
3.2 Relação entre doping e gravação eletroquímica
O estudo propôs que a química dos solventes relacionada à umidade e as reações eletroquímicas entre o metal e o semicondutor contribuíram para o dano observado na camada de condensação.
Camadas de capas altamente dopadas podem fornecer um caminho de baixa resistência para a formação de contatos óhmicos, mas seu comportamento durante o processamento úmido também deve ser considerado. Sob as condições investigadas, uma dopagem mais alta estava associada a uma gravação mais severa, ilustrando um possível equilíbrio entre resistência de contato e estabilidade do processo.
As implicações são importantes para o projeto epitaxial: o aumento da dopagem na camada de capa não deve ser tratado como uma solução isolada para a resistência de contato. A composição do material selecionado, o perfil de doping, o sistema metálico e o ambiente de fabricação devem ser considerados em conjunto.
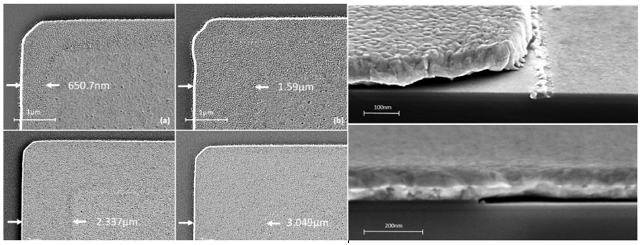
Fig. 4 — Imagens SEM mostrando gravação lateral e formação de vazios sob contatos metálicos durante o processamento de decolagem
Essas observações não significam que camadas altamente dopadas sejam inerentemente inadequadas. Em vez disso, enfatizam a necessidade de combinar as especificações epitaxiais com o processo de fabricação pretendido e de controlar a exposição à umidade durante etapas sensíveis de processamento.
4. Considerações-chave para o projeto epitaxial do InP HEMT
O desempenho dos InP HEMTs depende da interação entre a estrutura epitaxial, o transporte do porta-aviões e as condições de fabricação. Os estudos discutidos acima destacam várias considerações importantes:
- Engenharia 2DEG:A composição do canal, estrutura da barreira e perfil de doping influenciam a concentração e o confinamento dos portadores.
- Otimização por camada de espaçador:A espessura do espaçador afeta o espalhamento de impurezas, mobilidade dos elétrons, tensão de limiar e desempenho do ruído criogênico.
- Operação em baixa temperatura:Os parâmetros epitaxiais devem ser avaliados em relação à temperatura operacional alvo, faixa de frequência e requisitos de ruído.
- Estabilidade da camada de tampon:A composição da tampa e a dopagem devem ser consideradas junto com as condições de metalização, resistência de contato e decolagem.
- Compatibilidade de processos:Os processos de projeto e fabricação epitaxiais devem ser otimizados juntos para equilibrar desempenho elétrico e confiabilidade na fabricação.
Não existe uma única estrutura epitaxial que seja ótima para toda aplicação InP HEMT. A combinação apropriada de espessuras de camadas, perfis de doping e composições de materiais depende da arquitetura do dispositivo pretendida e das condições de operação. Um design epitaxial cuidadoso é, portanto, essencial para alcançar o equilíbrio necessário entre baixo ruído, alta mobilidade eletrônica, controle eletrostático e compatibilidade de processos.
Referências
- Li, J., Pourkabirian, A., Bergsten, J., Wadefalk, N., & Grahn, J. (2022). Influência da espessura do espaçador no desempenho do ruído em HEMTs InP para LNAs criogênicos.Letras do IEEE Electron Device, 43(7), 1029–1032.
- Saranovac, T., Ruiz, D. C., Han, D., Arabhavi, A. M., Ostinelli, O., & Bolognesi, C. R. (2019). Efeitos da gravação eletroquímica na fabricação de HEMT em InP.Transações IEEE sobre Fabricação de Semicondutores, 32(4), 496–501.
Discuta uma epitaxia InP HEMT com nossa equipe
A Power Wafertech fornece materiais epitaxiais semicondutores personalizados para aplicações de dispositivos de alta frequência e baixo ruído. Entre em contato para explorar estruturas epitaxiais InP HEMT alinhadas com a arquitetura do seu dispositivo e os requisitos do processo.
Entre em contato com nossa equipe